Hệ thống tài liệu và nội dung chuyên đề Msa Spc do Viện Cải Tiến Năng Suất CiCC biên soạn và chuẩn hóa theo chuẩn mực quốc tế.
Nội dung Msa Spc cung cấp phương pháp tiếp cận khoa học, giải pháp thực thi hiệu quả nhằm đồng hành cùng doanh nghiệp tối ưu hóa năng suất.
Mục Lục Chuyên Đề Msa Spc

1. Tổng Quan Về Chuyên Đề Msa Spc
Chuyên đề Msa Spc được nghiên cứu và thiết kế giúp người học nắm bắt bản chất cốt lõi của công tác cải tiến.
Phương pháp tiếp cận dựa trên dữ liệu giúp Msa Spc giải quyết triệt để các biến động chất lượng phức tạp trong thực tế.
CiCC luôn tiên phong cung cấp giải pháp chuyển giao năng lực, giúp các đơn vị làm chủ phương pháp một cách bền vững.
2. Mục Tiêu Và Giá Trị Thực Tiễn
Nắm vững kiến thức hệ thống và các công cụ thực hành trọng tâm trong Msa Spc.
Có khả năng phân tích dữ liệu chuyên sâu để tìm ra nguyên nhân gốc rễ và đề xuất giải pháp bền vững.
Xây dựng văn hóa chủ động phát hiện và loại bỏ lãng phí tại nơi làm việc gemba.
3. Nội Dung Chi Tiết Và Khung Kiến Thức
Học phần 1: Thiết lập mục tiêu chiến lược và các tiêu chuẩn kiểm soát cho Msa Spc.
Học phần 2: Đo lường và đánh giá năng lực hệ thống hiện hành.
Học phần 3: Phân tích các yếu tố tác động và sàng lọc giải pháp tối ưu.
Học phần 4: Chuẩn hóa quy trình và xây dựng cơ chế giám sát trực quan.
4. Hướng Dẫn Vận Dụng Tại Hiện Trường Gemba
Quá trình áp dụng Msa Spc cần bám sát điều kiện thực tế của từng dây chuyền sản xuất hoặc bộ phận dịch vụ.
Khuyến khích sự tham gia của các cấp nhân sự từ lãnh đạo đến công nhân trực tiếp để tạo sự đồng thuận cao nhất.
Định kỳ đánh giá tiến độ và khen thưởng kịp thời các sáng kiến đóng góp mang lại hiệu quả cao.
5. Tổng Kết Và Khuyến Nghị Triển Khai
Tổng kết lại, việc đầu tư nghiêm túc vào Msa Spc là bước đi chiến lược mang lại giá trị gia tăng to lớn cho tổ chức.
Viện CiCC cam kết đồng hành lâu dài cùng doanh nghiệp trên con đường nâng cao năng suất và chất lượng bền vững.
Tài Liệu Và Liên Kết Hữu Ích
- Tham khảo các Khóa học Lean Six Sigma thực chiến tại CiCC.
- Xem danh mục Chương trình đào tạo cải tiến chuẩn quốc tế.
- Tìm hiểu tiêu chuẩn quản lý tại American Society for Quality (ASQ).
- Nghiên cứu nguyên lý tinh gọn tại Lean Enterprise Institute.
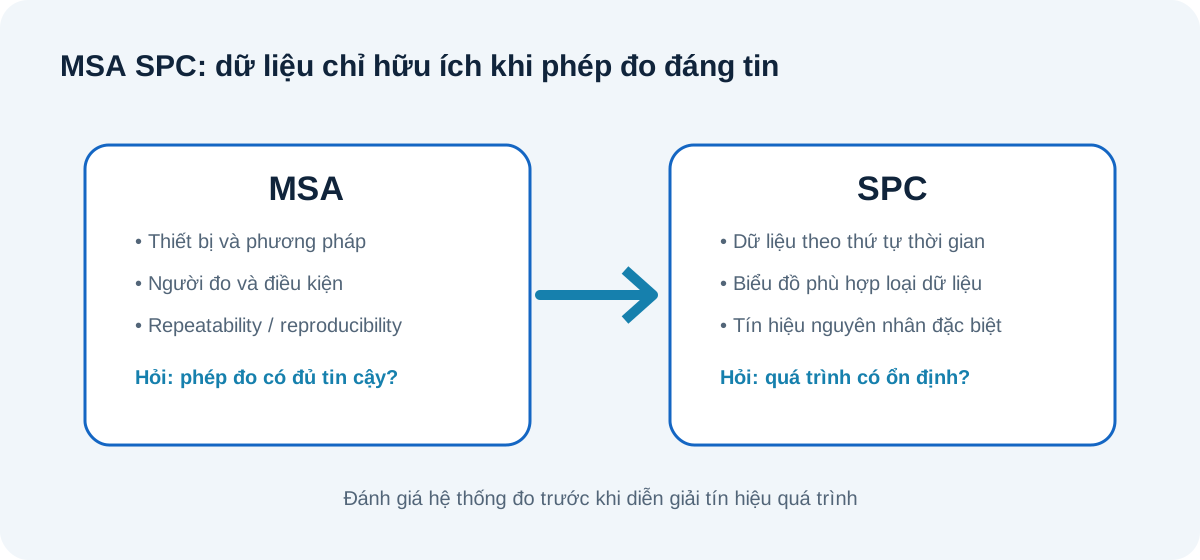
MSA SPC là cặp công cụ nền tảng giúp doanh nghiệp trả lời hai câu hỏi sống còn trước mọi quyết định chất lượng: (1) Dữ liệu đo lường chúng ta đang nhìn có đáng tin cậy không (phân tích hệ thống đo MSA); và (2) Quá trình sản xuất đang ổn định hay đang xuất hiện biến động bất thường cần can thiệp (kiểm soát quá trình SPC).
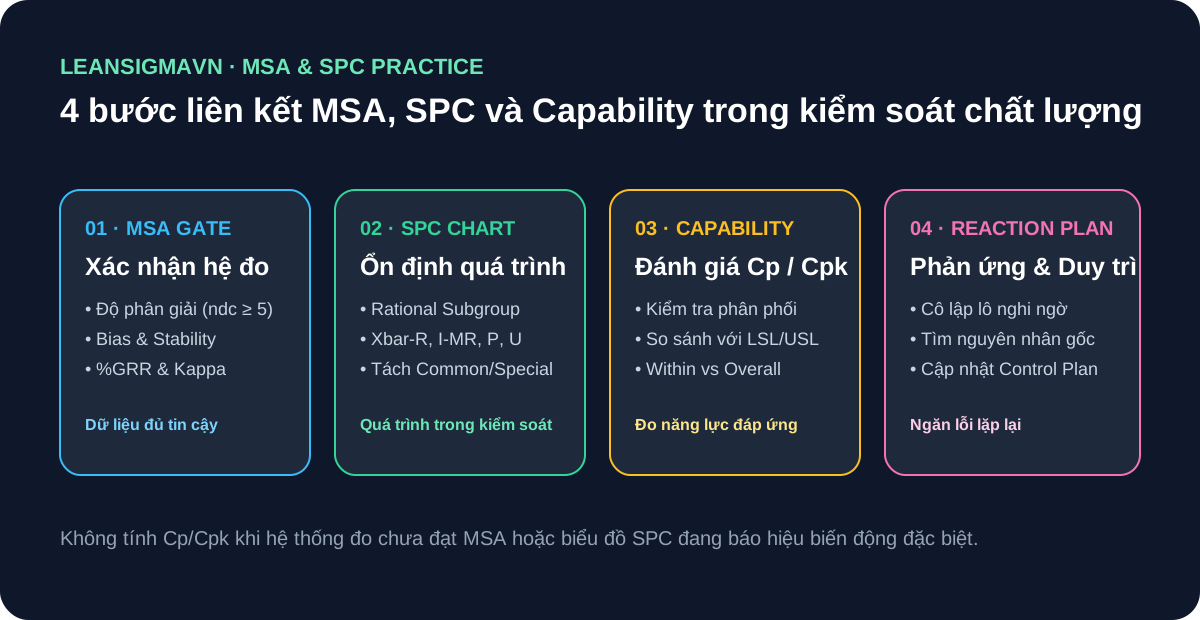
Tham gia khóa học MSA SPC trên LeanSigmaVN, học viên thực hành trọn vẹn quy trình 4 bước từ kiểm chứng thiết bị đo đến thiết lập biểu đồ kiểm soát và tính toán năng lực quá trình Cp, Cpk.
Nếu bỏ qua MSA SPC, nhà máy rất dễ rơi vào hai thái cực sai lầm: hoặc báo động giả và chỉnh máy liên tục (Over-adjustment) khi quá trình chỉ dao động tự nhiên, hoặc bỏ lọt lô hàng lỗi sang khách hàng vì hệ thống đo không đủ độ phân giải để phát hiện sai lệch.
Video bài giảng chính thức từ kênh CiCC hỗ trợ học viên nắm vững phương pháp: Video CiCC: Phân tích hệ thống đo lường MSA và kiểm soát quá trình bằng thống kê SPC (https://www.youtube.com/watch?v=dtWtH45ntK8).
MSA SPC là gì và mối quan hệ nhân quả giữa phân tích hệ thống đo MSA với kiểm soát quá trình
Mọi con số ghi nhận trên phiếu kiểm tra chất lượng đều là tổng hợp của hai thành phần: giá trị thực của sản phẩm cộng với sai số của quá trình đo.
Trong MSA SPC, phân tích hệ thống đo MSA được thực hiện trước để lượng hóa sai số vị trí (Bias, Stability, Linearity) và sai số độ rộng (Repeatability — độ lặp lại của thiết bị; Reproducibility — độ tái lập giữa các người đo).
Chỉ khi hệ thống đo đạt yêu cầu (ví dụ %GRR dưới 10% hoặc từ 10%–30% có kiểm soát và số nhóm phân biệt ndc ≥ 5), dữ liệu thu thập mới đủ tư cách đưa lên biểu đồ kiểm soát quá trình SPC để theo dõi xu hướng biến động theo thời gian.
Cách tổ chức nghiên cứu phân tích hệ thống đo MSA và Gage R&R chuẩn xác
Khi thực hiện phân tích hệ thống đo MSA với Gage R&R (thường dùng cấu trúc 10 mẫu × 3 người đo × 3 lần lặp cho dữ liệu định lượng), lỗi phổ biến nhất là chọn 10 mẫu quá giống nhau hoặc đánh số lộ liễu khiến người đo nhớ kết quả lần trước.
Mẫu thử bắt buộc phải đại diện cho dải biến động thực tế của quá trình sản xuất và được mã hóa ngẫu nhiên (Blind Measurement) giữa các vòng đo.
Với kiểm tra ngoại quan (Đạt/Không đạt), học viên thực hành phương pháp Attribute Agreement Analysis (Kappa) với 30–50 mẫu có cả mẫu tốt, mẫu lỗi rõ và mẫu nằm sát ranh giới dung sai (Borderline Samples) để chuẩn hóa tiêu chuẩn nhìn của đội ngũ QC.
- Kiểm tra quy tắc độ phân giải 10-to-1: thiết bị đo phải chia được ít nhất 10 mức trong dải dung sai hoặc biến động quá trình.
- Tách rõ Repeatability (lỗi thiết bị/đồ gá) và Reproducibility (lỗi thao tác/SOP giữa các người đo).
- Chọn đúng loại Control Chart theo bản chất dữ liệu: Xbar-R, Xbar-S, I-MR (định lượng) hoặc P, NP, C, U (thuộc tính).
- Không bao giờ vẽ giới hạn dung sai (LSL/USL) đè lên biểu đồ kiểm soát (Control Limits UCL/LCL).
- Xác nhận quá trình ổn định và tuân theo phân phối phù hợp trước khi đọc Cp, Cpk, Pp, Ppk.
Phương pháp chọn biểu đồ kiểm soát và đọc tín hiệu bất thường trong kiểm soát quá trình SPC
Trọng tâm của kiểm soát quá trình SPC là phân biệt hai nguồn biến động: Biến động ngẫu nhiên (Common Cause Variation — vốn có của hệ thống) và Biến động đặc biệt (Special Cause Variation — do một sự kiện cụ thể như mòn dao, đổi lô vật liệu, lệch gá hoặc người mới chưa quen thao tác).
Trong khóa học MSA SPC, học viên học cách thiết lập chiến lược lấy mẫu phân nhóm hợp lý (Rational Subgrouping): các mẫu trong cùng một nhóm con được lấy sát nhau để chỉ phản ánh biến động nội tại (Within Subgroup), còn khoảng cách giữa các nhóm con giúp bắt được biến động theo thời gian (Between Subgroups).

Đánh giá năng lực quá trình Cp, Cpk và xây dựng Reaction Plan tại dây chuyền
Nếu biểu đồ SPC so sánh quá trình với chính nó (Voice of Process), thì phân tích năng lực quá trình (Capability Analysis) so sánh quá trình với yêu cầu kỹ thuật của khách hàng (Voice of Customer — LSL/USL).
Chỉ số Cp cho biết năng lực tiềm năng khi tâm quá trình trùng chính giữa dung sai, trong khi Cpk phản ánh năng lực thực tế khi xét đến độ lệch tâm.
Khi so sánh Cpk (ngắn hạn, dựa trên biến động Within) với Ppk (dài hạn, dựa trên biến động Overall), sự chênh lệch lớn giữa Cp/Cpk và Pp/Ppk là bằng chứng rõ ràng cho thấy quá trình bị trôi tâm hoặc dao động mạnh giữa các ca, các mẻ sản xuất.
Từ đó, nhóm biết chính xác cần chỉnh tâm máy, giảm độ tản mạn nội tại hay kiểm soát khâu chuyển giao ca.

Để ứng dụng hiệu quả MSA SPC trong hệ thống chất lượng và dự án cải tiến, học viên nên kết hợp với khóa học 6 Core Tools IATF 16949, khóa học phân tích dữ liệu với Minitab, khóa học thống kê Six Sigma DMAIC và chuyên đề 7 QC Tools & Giải quyết vấn đề.
Tài liệu kỹ thuật chuẩn quốc tế có thể tra cứu thêm tại American Society for Quality (ASQ) và Lean.vn.
Chuẩn hóa dữ liệu và bằng chứng hiện trường khi áp dụng MSA SPC
Một rào cản phổ biến tại doanh nghiệp là thu thập rất nhiều số liệu nhưng không chuyển thành quyết định được.
Trong khóa học MSA SPC, người học bắt đầu từ việc định nghĩa rõ đơn vị quan sát, điều kiện ghi nhận, quy tắc phân tầng và tiêu chí nghiệm thu trước khi mở bất kỳ biểu mẫu hay công cụ nào.
Khi triển khai tại nhà máy hoặc khối dịch vụ, mỗi chỉ số đều cần có định nghĩa vận hành (Operational Definition) thống nhất giữa các ca làm việc.
Nếu ca sáng và ca chiều tính thời gian chờ hoặc phân loại lỗi theo hai tiêu chuẩn khác nhau, mọi bảng tổng hợp phía sau sẽ tạo ra kết luận sai lệch.
Học viên được hướng dẫn thiết lập sổ tay dữ liệu ngắn gọn gồm: tên chỉ số, công thức tính, nguồn thu thập, tần suất ghi nhận, người chịu trách nhiệm và ngưỡng cảnh báo. Cách làm này giúp đội nhóm tiết kiệm thời gian họp và tập trung trực tiếp vào điểm nghẽn thực chất.
Nguyên tắc phân tầng dữ liệu theo 4M1E và dòng chảy công việc
Phân tầng (Stratification) là kỹ thuật tách dữ liệu tổng hợp thành các nhóm có ý nghĩa như máy móc, ca kíp, lô nguyên liệu, dòng sản phẩm hoặc vị trí thao tác.
Thay vì nhìn một con số trung bình toàn xưởng, phân tầng chỉ ra ngay sự khác biệt nằm ở đâu và xuất hiện vào thời điểm nào.
Trong quá trình thực hành phân tích hệ thống đo MSA, học viên luôn đặt câu hỏi: biến động xảy ra trong nội bộ một ca hay giữa các ca, xảy ra ở một máy cụ thể hay trên toàn bộ dây chuyền.
Việc trả lời câu hỏi này bằng số liệu thực tế giúp thu hẹp phạm vi điều tra xuống một nửa thời gian.
Kiểm tra tính đại diện và độ tin cậy của mẫu quan sát
Một mẫu dữ liệu tốt phải bao phủ cả điều kiện vận hành bình thường lẫn các thời điểm chuyển đổi mã hàng, giao ca hoặc cao điểm đơn hàng. Nếu chỉ đo vào lúc dây chuyền chạy ổn định nhất, bức tranh hiện trạng sẽ đẹp giả tạo và bỏ sót nguyên nhân gây phế phẩm hoặc trễ hạn.
Trước khi phân tích sâu, người học rà soát lại dữ liệu khuyết, giá trị ngoại lai và lịch sử thay đổi trên hiện trường. Mỗi điểm bất thường đều gắn với một sự kiện vật lý cụ thể cần được xác minh tại Gemba thay vì tự ý xóa bỏ khỏi bảng tính.
- Thống nhất định nghĩa vận hành và tiêu chí đạt/không đạt bằng hình ảnh hoặc mẫu chuẩn.
- Ghi kèm thông tin truy xuất bắt buộc: ngày giờ, ca làm việc, thiết bị, mã sản phẩm và người đo.
- Tách riêng dữ liệu trước cải tiến (Baseline) và dữ liệu sau thử nghiệm (Pilot) trong cùng điều kiện.
- Kiểm tra chéo độ lệch giữa những người thu thập dữ liệu trước khi tổng hợp báo cáo.
- Lưu trữ dữ liệu gốc để có thể kiểm chứng lại khi đánh giá hiệu lực dài hạn.
Lộ trình 30-60-90 ngày chuyển hóa kiến thức MSA & SPC thành kết quả
Để việc học không dừng lại ở lý thuyết, chương trình thiết kế khung áp dụng 30-60-90 ngày gắn liền với công việc hàng ngày của học viên. Mỗi giai đoạn có mục tiêu cụ thể, đầu ra bắt buộc (Deliverables) và cổng rà soát cùng cấp quản lý hoặc chuyên gia hướng dẫn.
Trong 30 ngày đầu tiên, trọng tâm là chọn đúng một phạm vi pilot vừa sức, xác lập baseline trung thực và hoàn thành bài tập chẩn đoán hiện trạng.
Học viên không cần làm một dự án quá lớn ngay lập tức; việc xử lý dứt điểm một điểm nghẽn rõ ràng sẽ tạo niềm tin và kinh nghiệm thực tế cho cả đội ngũ.
Từ ngày 31 đến ngày 60, nhóm tiến hành phân tích nguyên nhân gốc, thiết kế giải pháp và chạy thử nghiệm có kiểm soát. Mọi thay đổi về bố trí mặt bằng, thông số thiết bị, hướng dẫn thao tác hoặc quy tắc kiểm tra đều được ghi nhận đầy đủ để so sánh hiệu quả trước và sau.
Giai đoạn chuẩn hóa và khóa chặt kết quả từ ngày 61 đến ngày 90
Nhiều dự án cải tiến thất bại vì quay lại thói quen cũ ngay sau khi nhóm dự án kết thúc đợt thử nghiệm.
Do đó, 30 ngày cuối cùng tập trung vào việc cập nhật Standard Work, thiết lập bảng quản trị trực quan, hoàn thiện kế hoạch kiểm soát và đào tạo lại cho người vận hành trực tiếp.
Kết quả của quá trình thực hành kiểm soát quá trình SPC chỉ được công nhận khi chỉ số mục tiêu duy trì ổn định qua nhiều chu kỳ liên tiếp mà không cần sự can thiệp đặc biệt của nhóm dự án. Đây cũng là tiêu chuẩn để học viên hoàn thành hồ sơ năng lực tại LeanSigmaVN.
Phối hợp đa phòng ban và cơ chế gỡ vướng trong quá trình triển khai
Các vấn đề về chất lượng, năng suất và dòng chảy hiếm khi nằm trọn trong một bộ phận duy nhất.
Khi học viên trình bày vấn đề bằng sơ đồ, biểu đồ và số liệu khách quan, cuộc họp giữa Sản xuất, Chất lượng, Kỹ thuật, Bảo trì và Kế hoạch sẽ chuyển từ đổ lỗi sang cùng giải quyết điểm nghẽn.
Mỗi tuần, nhóm chỉ cần họp rà soát ngắn 15 đến 20 phút ngay tại hiện trường để kiểm tra tiến độ hành động, tháo gỡ vướng mắc về nguồn lực và xác nhận dữ liệu mới. Nhịp làm việc ngắn, đều đặn và dựa trên bằng chứng là chìa khóa tạo nên văn hóa cải tiến liên tục.
- Tuần 1–2: Xác định phạm vi pilot, thống nhất chỉ số đo lường và thu thập dữ liệu baseline tại hiện trường.
- Tuần 3–4: Hoàn tất bản đồ/biểu đồ hiện trạng, phân tầng tổn thất và khoanh vùng 2–3 điểm nghẽn ưu tiên.
- Tuần 5–8: Kiểm chứng nguyên nhân gốc rễ, thiết kế giải pháp cải tiến và chạy thử nghiệm quy mô nhỏ.
- Tuần 9–10: Đánh giá dữ liệu trước – sau, tinh chỉnh giải pháp và cập nhật hướng dẫn công việc chuẩn.
- Tuần 11–12: Bàn giao kế hoạch kiểm soát cho chủ quy trình, thiết lập lịch audit định kỳ và tổng kết bài học.
7 sai lầm thường gặp và cách phòng tránh khi triển khai thực tế
Qua hơn 20 năm tư vấn và đào tạo tại các nhà máy FDI và doanh nghiệp Việt Nam, đội ngũ chuyên gia CiCC nhận thấy phần lớn thất bại không đến từ việc thiếu công cụ, mà đến từ cách hiểu sai bản chất hoặc đốt cháy giai đoạn khi áp dụng vào hiện trường.
Sai lầm thứ nhất là chạy theo hình thức biểu mẫu mà quên mất câu hỏi vận hành cốt lõi.
Một bảng phân tích dù trình bày đẹp đến đâu nhưng không chỉ ra được hành động cụ thể ở công đoạn nào, do ai phụ trách và kiểm chứng ra sao thì vẫn chỉ là hồ sơ nằm trên giấy.
Sai lầm thứ hai là đưa ra giải pháp ngay khi chưa đo lường hiện trạng và chưa xác minh nguyên nhân gốc.
Khi nhóm vội vàng đầu tư thêm thiết bị, tăng người kiểm tra hoặc viết thêm quy định mà không loại bỏ nguồn gây biến động, chi phí vận hành sẽ tăng lên trong khi lỗi vẫn tái diễn.
Sai lầm thứ ba là tách rời công cụ kỹ thuật khỏi con người thực hiện. Nếu kỹ sư hoặc quản lý tự thiết kế tiêu chuẩn trong phòng họp rồi áp đặt xuống xưởng mà không lắng nghe người đứng máy, tiêu chuẩn đó rất khó duy trì quá vài tuần đầu tiên.
Sai lầm thứ tư là thiếu cơ chế phản ứng nhanh khi có tín hiệu bất thường. Một hệ thống quản trị tốt không phải là hệ thống không bao giờ có lỗi, mà là hệ thống giúp phát hiện lệch chuẩn ngay lập tức và kích hoạt đúng bước khoanh vùng, xử lý và phòng ngừa.
Cách sử dụng AI Companion có trách nhiệm trong học tập và công việc
Trên nền tảng LeanSigmaVN Campus 2.0, học viên được tích hợp trợ lý AI Companion ngay trong khóa học để tóm tắt lộ trình, gợi ý câu hỏi phân tích và lập kế hoạch hành động 30 ngày. Tuy nhiên, AI chỉ đóng vai trò hỗ trợ tư duy và cấu trúc hóa vấn đề.
Người học tuyệt đối không đưa dữ liệu mật của khách hàng hoặc thông tin định danh nội bộ lên môi trường công cộng. Mọi gợi ý từ AI đều phải được đối chiếu lại với quy chuẩn kỹ thuật, dữ liệu đo lường thực tế tại hiện trường và sự phê duyệt của chủ quy trình.
Tiêu chí tự đánh giá đầu ra sau mỗi học phần
Sau mỗi module, học viên tự kiểm tra năng lực qua 4 tiêu chí: (1) Có giải thích lại được khái niệm bằng ví dụ thực tế tại nơi làm việc không; (2) Có tự tay lập được worksheet hoặc sơ đồ với dữ liệu thật không; (3) Có chỉ ra được giới hạn áp dụng của công cụ không; và (4) Có đề xuất được bước hành động tiếp theo có người phụ trách rõ ràng không.
Khi đáp ứng đủ 4 tiêu chí này, kiến thức từ khóa học đã thực sự chuyển thành năng lực giải quyết vấn đề bền vững của cá nhân và tổ chức.
- Không sao chép nguyên xi biểu mẫu của doanh nghiệp khác khi chưa hiểu rõ đặc thù quy trình nội bộ.
- Không dùng dữ liệu ước lượng cảm tính để thay thế cho việc quan sát và bấm giờ thực tế tại Gemba.
- Không trộn lẫn nhiều nguồn biến động (nhiều máy, nhiều ca, nhiều mã hàng) vào cùng một tập dữ liệu chưa phân tầng.
- Không kết luận cải tiến thành công chỉ dựa trên một vài mẫu thử nghiệm ngắn hạn.
- Không bỏ qua bước đào tạo và bàn giao Reaction Plan cho đội ngũ vận hành trực tiếp.
Câu hỏi thường gặp về khóa học MSA SPC
Khi kết quả Gage R&R nằm trong khoảng 10% đến 30% thì xử lý thế nào?
Theo chuẩn AIAG, %GRR từ 10%–30% trong phân tích hệ thống đo MSA có thể được chấp nhận tạm thời tùy theo mức độ quan trọng của đặc tính, chi phí nâng cấp thiết bị đo và sự đồng thuận của khách hàng.
Tuy nhiên, nhóm cần phân tích xem phần lớn sai số đến từ Repeatability hay Reproducibility để có kế hoạch cải thiện đồ gá hoặc đào tạo lại thao tác đo.
Tại sao không được dùng giới hạn dung sai bản vẽ (LSL/USL) làm giới hạn trên biểu đồ SPC?
Vì giới hạn kiểm soát (UCL/LCL) trong kiểm soát quá trình SPC được tính từ ±3 độ lệch chuẩn của chính quá trình nhằm phát hiện sớm tín hiệu bất thường trước khi sản phẩm vượt ra ngoài dung sai bản vẽ. Nếu chỉ đợi vượt LSL/USL mới phản ứng thì phế phẩm đã xảy ra rồi.
Học viên có được thực hành tính toán MSA SPC trên bộ dữ liệu mẫu không?
Có. Trong khóa học MSA SPC, học viên được cung cấp bộ dữ liệu thực hành MSA SPC và hướng dẫn đọc kết quả từng bước cùng trợ lý AI Companion và bài học thử 60 phút miễn phí.
Kết hợp chặt chẽ MSA SPC là chìa khóa để doanh nghiệp chuyển từ kiểm tra phân loại cuối chuyền (Inspection) sang phòng ngừa sai lỗi ngay trong quá trình sản xuất (Prevention) bằng phân tích hệ thống đo MSA và kiểm soát quá trình SPC.
Bắt đầu ngay bài học thử của khóa học MSA SPC tại LeanSigmaVN để làm chủ dữ liệu đo lường MSA SPC, thực hành phân tích hệ thống đo MSA và nâng cao năng lực kiểm soát quá trình SPC.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.
Triển khai áp dụng tiêu chuẩn Msa Spc mang lại bước nhảy vọt về chất lượng và hiệu quả vận hành.